
1. Requisits per a la posició de la porta
1. Requisits d'aspecte (marques de porta, línies de soldadura)
2. Requisits de funció del producte
3. Requisits de processament de motlles
4. Deformació del producte
5. És la porta fàcil de treure
2. Impacte en la producció i la funció
1. La longitud del flux determina la pressió d'injecció, la força de tancament i si el producte s'omple o no. Escurçar la longitud del flux pot reduir la pressió d'injecció i la força de tancament.
2. La posició de la porta afectarà la pressió de retenció, la mida de la pressió de retenció i si la pressió de retenció està equilibrada. Mantingueu la porta allunyada de la futura posició de tensió del producte (com ara el coixinet) per evitar l'estrès residual. La posició de la porta ha de tenir en compte l'escapament per evitar l'acumulació de vent. No col·loqueu la porta a la part més feble o incrustada del producte per evitar la desviació (CoreShaft).
3. Consells per seleccionar la posició de la porta
1. Col·loqueu la porta a la part més gruixuda del producte. Abocar des de la part més gruixuda pot proporcionar millors efectes d'ompliment i retenció. Si la pressió de retenció és insuficient, la zona més prima es solidificarà més ràpidament que la zona més gruixuda. Eviteu col·locar la porta al canvi sobtat de gruix per evitar histèresis o tir curt.
2. Si és possible, aboqui des del centre del producte. Col·locar la porta al centre del producte pot proporcionar la mateixa longitud de flux. La mida de la longitud del flux afectarà la pressió d'injecció necessària. L'abocament central fa que la pressió de retenció sigui uniforme en totes direccions, cosa que pot evitar una contracció del volum desigual.
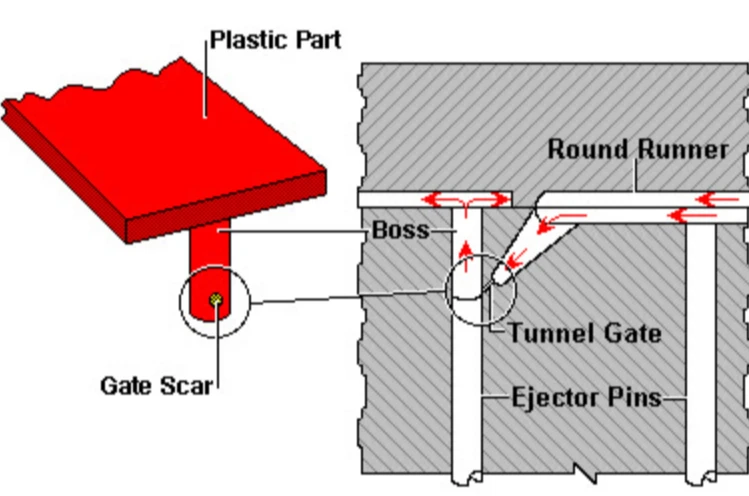
3. Porta: la porta és una ranura curta amb una petita -àrea de secció transversal, que s'utilitza per connectar el corredor i la cavitat del motlle. L'àrea de la-secció transversal ha de ser petita per aconseguir els efectes següents:
1) The gate will be cold soon after the mold cavity is filled
2) La porta de deshidratació és senzilla
3) Només queden alguns rastres després de completar la porta de deshidratació
4) És més fàcil controlar l'ompliment de múltiples cavitats del motlle
5) Reduir el fenomen d'ompliment excessiu
No hi ha una regla ferma i ràpida per dissenyar portes, que es basa principalment en l'experiència, però hi ha dos elements bàsics que s'han de comprometre:
1. Com més gran sigui la -àrea de la secció transversal de la porta, millor, i com més curta sigui la longitud del canal, millor, per reduir la pèrdua de pressió quan el plàstic passa.
2. La porta ha de ser estreta perquè sigui fàcil de refredar i evitar que l'excés de plàstic retorni. Per tant, la porta es troba al centre del corredor i la seva secció-transversal ha de ser el més circular possible. No obstant això, l'obertura i el tancament de la porta sol estar determinat per l'obertura i el tancament del mòdul.
3. Mida de la porta:
La mida de la porta es pot determinar per l'àrea de la-secció transversal i la longitud de la porta. Els factors següents poden determinar la mida òptima de la porta:
1) Característiques del flux de cola
2) Gruix del motlle
3) Quantitat de cola injectada a la cavitat del motlle
4) Temperatura de fusió
5) Temperatura del motlle
A l'hora de determinar la posició de la porta, s'han de respectar els principis següents:
1. La cola injectada a cada part de la cavitat del motlle ha de ser el més uniforme possible.
2. La cola injectada al motlle ha de mantenir un front de flux uniforme i estable en totes les etapes del procés d'injecció.
3. S'han de considerar possibles marques de soldadura, bombolles, cavitats, buits, injecció i polvorització insuficients.
4. L'operació de deshidratació ha de ser el més fàcil possible, preferiblement automàtica.
5. La posició de la porta s'ha de coordinar amb tots els aspectes.
4. Balanç de porta
Si no es pot obtenir un sistema de corredor equilibrat, es pot utilitzar el següent mètode d'equilibri de la porta per aconseguir l'objectiu d'emmotllament per injecció uniforme. Aquest mètode és adequat per a motlles amb un gran nombre de cavitats de motlle. Hi ha dues maneres d'equilibrar la porta: canviant la longitud del canal de la porta i canviant l'àrea de la-secció transversal de la porta. En un altre cas, quan la cavitat del motlle té diferents àrees projectades, també cal equilibrar la porta. En aquest moment, per determinar la mida de la porta, primer heu de determinar la mida d'una de les portes, esbrinar la seva relació amb el volum de la seva cavitat de motlle corresponent i aplicar aquesta relació a la comparació entre la porta i cada cavitat de motlle corresponent, i després podeu trobar successivament la mida de cada porta. Després de la injecció de prova real, es pot completar l'operació d'equilibri de la porta.
5. Ubicació de la porta en corredor
Quan el plàstic flueix al corredor, el plàstic primer es refreda (es refreda) i es solidifica quan s'acosta a la superfície del motlle. Quan el plàstic flueix cap endavant, només flueix a través de la capa de plàstic solidificat. Com que el plàstic és un material de baixa transferència de calor, el plàstic sòlid forma una capa aïllant i una capa de retenció que encara pot fluir. Per tant, l'ideal és que la porta s'hauria de posar a la capa transversal per aconseguir el millor efecte de flux de plàstic. Aquesta situació és més freqüent en els corredors transversals circulars i hexagonals. Tanmateix, els corredors creuats trapezoïdals no poden aconseguir aquest efecte perquè la porta no es pot posar al mig del corredor.
6. Porta directa o Porta Sprue
El corredor subministra directament plàstic al producte acabat. El corredor s'adhereix al producte acabat. En un motlle de dues-plaques, la porta de colada sol ser una d'una, però en el disseny d'un motlle de tres-plaques o un motlle de canal calent, es poden instal·lar diverses portes en una.
Inconvenients: la marca de bec formada a la superfície del producte acabat afectarà l'aspecte del producte acabat. La mida de la marca del bec depèn del forat de diàmetre fi del broquet.
7. L'angle de desemmotllament del broquet, la longitud del broquet
Per tant, es pot reduir la marca de bec gran, sempre que es redueixi el retard del broquet anterior. Tanmateix, el diàmetre del broquet es veu afectat pel diàmetre del broquet del forn, i el bebedero ha de ser fàcil de desemmotllar, de manera que l'angle de desemmotllament no pot ser inferior a 3 graus. Per tant, només es pot escurçar la longitud del broquet i es pot estendre el broquet.
Selecció de la porta: la porta és la part de connexió entre el corredor i la cavitat, i també és l'última part del sistema d'alimentació del motlle d'injecció. Les seves funcions bàsiques són:
1) Deixeu que el plàstic fos del corredor entri a la cavitat a la velocitat més ràpida.
2) Després d'omplir la cavitat, la porta es pot refredar i tancar ràpidament per evitar que el plàstic que no s'ha refredat de la cavitat torni a fluir.
8. Resum
El disseny de la porta està relacionat amb la mida, la forma, l'estructura del motlle, les condicions del procés d'injecció i el rendiment de la peça de plàstic. Tanmateix, segons les dues funcions bàsiques anteriors, la secció de la porta ha de ser petita i la longitud ha de ser curta, perquè només d'aquesta manera es poden complir els requisits d'augment del cabal, refredament i tancament ràpid, fàcil separació de peces de plàstic i marques mínimes de la porta.


