
En la conformació i processament de metalls, la planitud i la precisió dimensional no són -negociables. Per assolir aquests objectius s'utilitzen més habitualment dos tipus d'equips:rodets d'anivellament i rotllos de redreçar. Tot i que tots dos s'utilitzen per corregir imperfeccions de formaproductes metàl·lics, funcionen amb diferents principis, tracten diferents tipus de defectes i s'adapten a diferents escenaris de producció. Entendre les diferències entre els dos - i saber quan cadascun és adequat - és essencial per als fabricants que treballen amb xapa, planxa, barres o perfils estructurals. Aquest article desglossa els contrastos clau, les aplicacions comunes, les consideracions operatives i els criteris de determinació dels dos tipus de rotlle.
Diferències clau entre els rotlles d'anivellament i els rotlles de redreçament
Principi de funcionament: flexió múltiple-rodillo versus aplicació de força directa
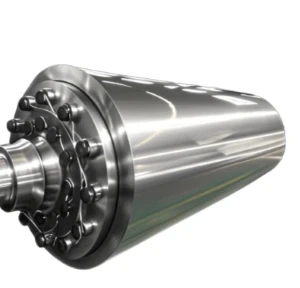
Els rotlles d'anivellament fan passar la peça a través de rotlles superiors i inferiors alternats que -doblen el material i alleugen les tensions residuals en tota la seva amplada. Cada recorregut pel conjunt de rotlles inversa-dobla el metall lleugerament més enllà del seu límit elàstic, alleujant les tensions residuals i anivellant la superfície. Els corrons d'alineació, d'altra banda, proporcionen una força horitzontal o vertical addicional en punts especificats al llarg de la longitud del material per corregir la inclinació, l'escombrat i l'arc sense enganxar tota l'amplada. La disposició dels rotlles, el nombre de rotlles i el sistema d'accionament difereixen significativament entre els dos tipus de màquines, tot i que els rotlles són el seu principal component operatiu.
Idoneïtat de material i tipus de defecte
Els rotlles d'anivellament excel·lent a l'hora de corregir defectes de planitud distribuïda - conjunt de bobines, ones de vora, sivella central i-arc- que sorgeixen de l'enrotllament, el desenrotllament o el processament tèrmic del material de làmines i plaques. La configuració de diversos rotlles -assegura que la correcció s'aplica de manera uniforme a tota l'amplada de la tira. Els rotlles de redreçament s'ajusten millor a productes llargs com ara barres, barres, tubs i seccions estructurals on el defecte principal és una desviació de l'eix longitudinal en lloc d'un problema de planitud a la secció transversal-del material. Triant entrerodets d'anivellamenti els rodets de redreçar comencen per identificar la geometria del material entrant i la naturalesa del defecte de forma que cal corregir.
Aplicacions dels rodets d'anivellament en el processament de xapes i planxes
Preparació de bobines i línies d'obturació
Una de les aplicacions més esteses dels rotlles d'anivellament és a les línies d'estampació i estampació alimentades en bobina{0}}. La xapa metàl·lica enrotllada al molí desenvolupa un conjunt permanent - una curvatura que reflecteix el radi de la bobina - que s'ha d'eliminar abans de tallar-se o formar-se. Els rotlles d'anivellament col·locats entre el suport de la bobina i la premsa corregeixen aquest conjunt de bobines flexionant la cinta a través d'una sèrie de corbes d'amplitud-decreixents. Sense l'anivellament efectiu, les peces en blanc es tornaran desigualment després de la carrera de premsa, provocant una variació dimensional en el component acabat. Els rotlles d'anivellament configurats correctament produeixen peces en blanc planes i-alleujades de tensió que funcionen de manera consistent en les operacions de conformació aigües avall, millorant directament la qualitat de la peça i reduint la ferralla.
Processament de plaques pesades i fabricació estructural
A les instal·lacions de servei de plaques pesades i patis de fabricació d'estructures, els corrons d'anivellament manegen el material del molí-entre 6 mm i 100 mm o més amb errors de planitud a causa del refredament diferencial, la variació de la pressió de laminació o la manipulació. Els sistemes d'accionament de parell elevat-i els paràmetres d'espai entre rotlles configurables permeten que aquests rodets d'anivellament de format gran-s'adaptin a una varietat de gruixos de plaques i límits de fluència. Es millora la planitud i es redueixen les tensions residuals quan la placa surt de l'anivellador, cosa que és important per a la precisió de tall aigües avall, l'ajustament de la junta de soldadura-i la integritat estructural del muntatge.Components de rodet de precisiódes deXina Welongs'utilitzen en sistemes d'anivellament en aquestes condicions dures.

Com els rotlles de redreçament milloren la planitud i la qualitat del material
Correcció de la curvatura i l'escombrat en productes llargs
Els rodets de redreçament tracten els defectes de forma longitudinal que afecten barres, tubs i seccions que surten del laminador o del forn de tractament tèrmic. Camber - una curvatura lateral al llarg de la longitud de la barra - i escombrar - una curvatura vertical - són els defectes més comuns corregits mitjançant sistemes de rodets de redreçament rotatius o-en línia. Els rodets redreçadors apliquen una seqüència de desviacions alternes que redueixen progressivament l'amplitud de la corba longitudinal fins que la barra surt dins de la tolerància de rectitud requerida. Aquest procés és especialment important per a aplicacions d'enginyeria de precisió on el material de barres rectes, rodones o perfilades s'alimenta directament als centres de mecanitzat, reduint la quantitat de material que s'ha d'eliminar per aconseguir una peça acabada dimensionalment precisa.
Qualitat superficial i consistència dimensional després del redreçat
Més enllà de la rectitud, una disposició-del rodet de redreçat ben dissenyada preserva l'estat de la superfície i la integritat-de la secció transversal de la peça de treball. La tensió de contacte entre la superfície del rotlle i la peça de treball s'ha de gestionar amb cura. - La pressió excessiva provoca marques superficials o ovalitats en les seccions rodones, mentre que una pressió insuficient no corregeix completament el defecte de forma. Els rotlles de redreçat-d'alta qualitat mantenen el seu acabat superficial i la seva precisió geomètrica durant un servei prolongat, assegurant que el material que els passa compleix les especificacions dimensionals de manera coherent.Rotlles d'anivellamentutilitzat en aplicacions de làmines i plaques s'enfronten a exigències similars: la condició de la superfície del rotlle afecta directament la qualitat de la superfície del material anivellat, fent que la selecció del material del rotllo i el tractament de la superfície siguin una part clau del rendiment del sistema.
Eficiència operativa i avantatges de producció dels rotlles d'anivellament
Taxes de rendiment i integració amb línies de processament
Els rodets d'anivellament moderns estan dissenyats per a la integració d'-alt rendiment a les línies de processament contínues. A les línies d'obturació d'automòbils, per exemple, els rotlles d'anivellament funcionen a velocitats de cinta superiors als 60 metres per minut, processant bobina rere bobina sense interrupció. La bretxa del rodet s'ajusta automàticament entre bobines de diferent gruix o força de fluència, minimitzant el temps de configuració i mantenint la línia funcionant de manera productiva. La capacitat dels rodets d'anivellament de lliurar material planer de manera consistent a aquestes velocitats redueix directament la incidència d'embussos de premsa, encallaments i rebuigs dimensionals -, tots els quals tenen implicacions de costos importants en entorns de fabricació-de gran volum. Els rotlles d'anivellament eficients són un multiplicador de productivitat, no només un pas d'assegurament de la qualitat.
Consideracions de manteniment i vida útil
Els rotlles d'anivellament funcionen amb càrregues cícliques elevades i estan subjectes a un desgast a la superfície del rotlle, els diaris de coixinets i els components d'accionament al llarg del temps. La selecció de materials de rotlle amb duresa, tenacitat i acabat superficial adequats per al material específic que s'anivella és el factor principal per maximitzar la vida útil. La qualitat dels coixinets, els sistemes de lubricació i el disseny de l'acoblament d'accionament també tenen un paper important. L'experiència de fabricació de China Welong i els estrictes processos de control de qualitat - certificats segons la norma ISO 9001:2015 - garanteixen que els components del rotlle compleixin els requisits de durabilitat i precisió dimensional necessaris per a un rendiment fiable a llarg termini-en aplicacions d'anivellament i redreçament.

Selecció del tipus de rotlle adequat per a requisits industrials específics
Forma i gruix del material com a criteris de selecció primaris
El punt de partida per seleccionar entre rodets anivellants i rodets redreçadors és sempre el factor de forma del material entrant. Els productes de làmines i tires en forma de bobina, o plaques planes que s'han processat tèrmicament, gairebé sempre requereixen rodets d'anivellament per solucionar els defectes de planitud de la secció transversal-. Els productes llargs - barres rodones, barres quadrades, tubs, canals i angles - requereixen rodets de redreçament per abordar les desviacions de forma longitudinal. Per a les plaques que tenen problemes tant de planitud com de rectitud, algunes instal·lacions utilitzen rotlles d'anivellament seguits d'una etapa de redreçament de premsa per abordar els dos tipus de defectes en seqüència. Per a aplicacions complexes, és recomanable consultar un especialista en equips de rotlle que entengui els dos tipus de màquines i la seva interacció amb graus específics de material.
Treballant amb un proveïdor de components de rotlle fiable
El rendiment de qualsevol sistema d'anivellament o redreçat depèn en última instància de la qualitat dels propis rotllos. La geometria del rotlle, la duresa de la superfície, l'estat de tensió interna i la precisió dimensional afecten el rendiment del sistema en la producció. China Welong té més de 20 anys d'experiència en el subministrament de components industrials-fabricats amb precisió, inclosos rotlles i equips relacionats, a clients de diverses indústries. El nostre enfocament combina coneixements experts en enginyeria amb una cadena de subministrament rigorosa que s'obté materials d'alta-qualitat i aplica processos de fabricació coherents. Tant si necessiteu configuracions estàndard de rotlle com dissenys totalment personalitzats per a un determinatrodets d'anivellamentaplicació, Welong ofereix el suport tècnic i la garantia de qualitat per oferir components que funcionen.
Conclusió
Els rodets d'anivellament i els rodets de redreçament ocupen cadascun un paper diferent i importantprocessament de metalls. Els rotlles d'anivellament corregeixen els defectes de planitud a tota l'amplada del material de la làmina i la placa, mentre que els rotlles de redreçar tracten les desviacions de forma longitudinal en productes llargs. Seleccioneu el sistema adequat - i proveïu-locomponents del rotlle{0}}d'alta qualitatmantenir-lo funcionant - afecta directament la qualitat del producte, el rendiment i l'economia global de la fabricació. China Welong, amb la certificació ISO 9001:2015 i dues dècades d'experiència en la fabricació de components industrials, és un soci de confiança per al subministrament de rotlles en tots dos tipus d'aplicacions.
PMF
P1: Quin és el nombre típic de rotlles en un sistema de rotlles d'anivellament?
El nombre de corrons en un sistema d'anivellament depèn del gruix del material i de la gravetat de la falla de planitud. La majoria d'anivelladors de fulls de calibre lleuger-empren de 17 a 21 rotlles, amb més rotllets que permeten un ajust més fi durant un període de flexió més llarg. Com que les anivelladores de plaques gruixudes no poden organitzar els diàmetres dels rotlles amb el mateix pas que les màquines-de tires fines, necessiten de 5 a 9 rotlles. La resistència a la fluència del material, el rang de gruix i la tolerància a la planitud del procés aigües avall defineixen el millor recompte de rotlles.
P2: La mateixa màquina pot realitzar tant l'anivellament com el redreçament?
A la majoria d'instal·lacions industrials, els rodets anivellants i els rodets redreçadors són màquines separades optimitzades per a les seves respectives tasques. Tanmateix, alguns sistemes multi-funció -, especialment per a aplicacions de barres i barres de-calibre mitjà -, incorporen ambdues funcions en una única línia de pas-. Aquests sistemes combinats són menys comuns i impliquen intercanvis d'enginyeria-, ja que la geometria del rotlle i els requisits de força per a la planxa d'anivellament difereixen dels de redreçar productes llargs. Per a la majoria de fabricants, la millor pràctica és utilitzar rodets d'anivellament-construïts específicament per a làmines i plaques, i equips de redreçament dedicats per a barres i seccions.
P3: Com dóna suport China Welong als clients que necessiten configuracions de rotlle personalitzades?
L'equip d'enginyeria i producció de Xina Welong fabrica components de rotlle personalitzats per a equips d'anivellament i redreçament segons els requisits del client. El procés comença amb una anàlisi tècnica dels requisits de l'aplicació, com ara la qualitat del material, el rang de gruix, la velocitat de la línia de pas-i les toleràncies de planitud. A continuació, Welong fabrica rotlles amb graus de materials certificats, mecanitzat precís i inspecció dimensional i documentació abans de l'exportació. Els clients amb criteris d'adquisició estrictes poden sol·licitar una inspecció de tercers-per part de SGS i DNV per a una verificació de qualitat independent.
Busqueu components de rotlle d'anivellament de precisió? Contacta amb Xina Welong ara
Tant si necessiteu jocs de rotlles estàndard com si necessiteu jocs totalment personalitzatsrodets d'anivellamentper a una línia de processament especialitzada,Xina Welongté la capacitat de fabricació i l'experiència en la cadena de subministrament per oferir. Amb més de 20 anys d'experiència en la producció de components industrials, la certificació ISO 9001:2015 i les opcions d'enviament global flexibles - que inclouen mercaderies marítimes, aèries i ferroviàries amb termes FOB, CIF, DDP i DDU - estem equipats per donar suport al vostre projecte des de l'especificació fins al lliurament. Poseu-vos en contacte amb el nostre equip tècnic avui per discutir els vostres requisits:metal@welongpost.com.
Referències
1. Ginzburg, VB (1989). Tecnologia de laminació d'acer{{5}: teoria i pràctica. Marcel Dekker.
2. Roberts, WL (1983). Laminació en calent d'acer. Marcel Dekker.
3. Lenard, JG (Ed.). (2007). Primer on Flat Rolling (1a ed.). Elsevier Science.
4. Beddoes, J. i Bibby, MJ (1999). Principis dels processos de fabricació de metalls. Butterworth-Heinemann.
5. Waggoner, RH i Chenot, JL (1997). Fonaments de conformació de metalls. John Wiley & Sons.
6. Schey, JA (2000). Introducció als processos de fabricació (3a ed.). McGraw-Hill.


